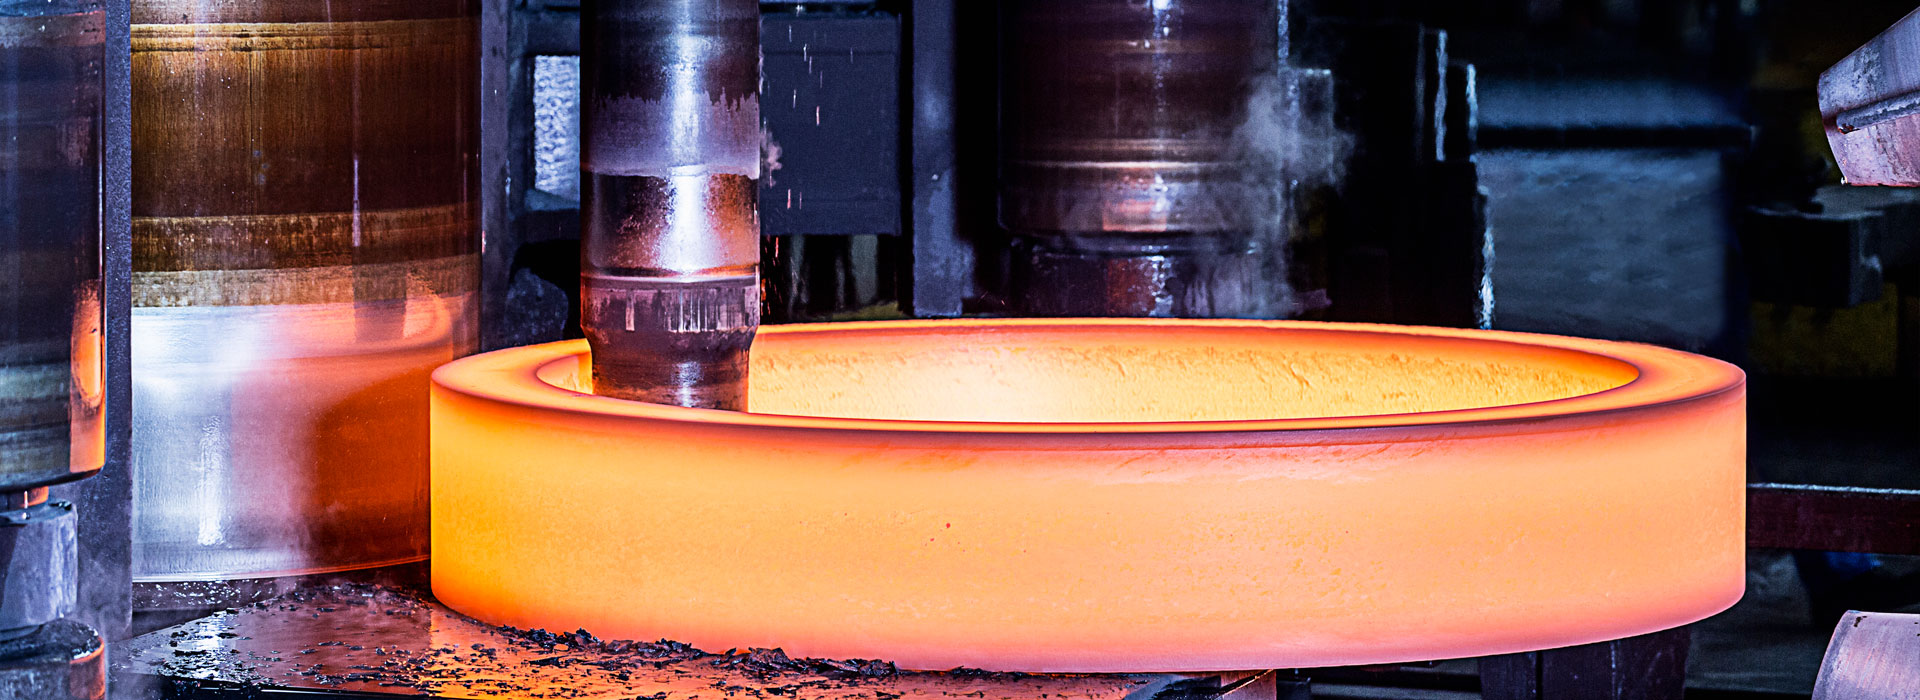
Valikoima korkealaatuisia raaka-aineita meren takomiseen
Valikoima korkealaatuisia merenkulun raaka-aineitaTakoot
Valittaessa korkealaatuisia raaka-aineita meritakomoihin tulee ottaa kokonaisvaltaisesti huomioon sellaiset tekijät kuin materiaalin ominaisuudet, ympäristön sopeutuvuus, valmistusprosessit ja alan standardit. Seuraavat ovat tärkeimmät vaiheet ja kohdat:
1. Selvitä materiaalityyppi ja käyttöskenaariot
Meritakoille materiaalin valinnan tulee perustua tiettyyn tarkoitukseen:
Hiiliteräs (kuten A-luokan ja D-luokan meriteräs): Käytetään laivan rakenneosissa (kuten rivat, kansituet), sen on täytettävä korkeat lujuus- ja hitsattavuusvaatimukset.
Seosteräs (kuten Cr-Mo-teräs, Ni-Cr-teräs): Käytetään moottoreiden kriittisissä osissa, kuten kampiakselissa ja vaihteissa, sen on kestettävä väsymistä ja iskuja.
Ruostumaton teräs (kuten 316L, duplex-teräs): Käytetään merivesiventtiileissä, pumppurungoissa jne. syövyttävissä ympäristöissä, jotka vaativat korkeaa korroosionkestävyyttä.
Titaaniseos: Käytetään huippuluokan laivoissa tai erikoiskomponenteissa (kuten sukellusveneiden osissa), se on korroosionkestävä, kevyt, mutta sen hinta on korkea.
2. Kemiallisen koostumuksen valvonta
Standardien mukainen: Noudata luokituslaitosten (kuten ABS, DNV, LR, CCS) tai kansainvälisiä standardeja (ASTM, EN).
Vähäiset epäpuhtaudet: Rikki- (S) ja fosforipitoisuuden (P) tulee olla ≤ 0,025 % kuumahaurauden ja kylmähaurauden välttämiseksi.
Seoselementtien optimointi: Nikkelin (Ni) lisääminen parantaa lujuutta alhaisissa lämpötiloissa, kromi (Cr) parantaa korroosionkestävyyttä ja molybdeeni (Mo) jalostaa raerakennetta.
3. Mekaaniset suorituskykyvaatimukset
Lujuus ja sitkeys: myötölujuus (≥ 355 MPa), vetolujuus (≥ 490 MPa) ja iskuenergia matalissa lämpötiloissa (-40 °C: ≥ 27 J).
Korroosionkestävyys: Valitse teräs, joka kestää meriveden korroosiota (kuten kuparia (Cu) tai nikkeliä (Ni) sisältävä teräs), tai suorita pintakäsittely (kuten galvanointi).
Väsymisen estokyky: Taontaprosessin ja lämpökäsittelyn ansiosta raerakenne on optimoitu ja sisäiset viat vähenevät.
4. Tuotantoprosessin vaatimukset
Sulatusprosessi: Käytä sähköuuneja yhdistettynä uunin ulkopuoliseen puhdistukseen (LF/VD) kaasupitoisuuden (H, O, N) vähentämiseksi ja puhtauden parantamiseksi.
Taontaprosessi: Varmista riittävä taontasuhde (≥ 3:1), hio raerakennetta; Säädä lopullista taontalämpötilaa ylikuumenemisen tai alikuumenemisen välttämiseksi.
Lämpökäsittelyprosessi: Normalisointi, karkaisu ja karkaisu (karkaisu + karkaisu) yhtenäisen rakenteen varmistamiseksi ja jäännösjännityksen poistamiseksi.
5. Toimittajan pätevyys ja laadunvarmistus
Sertifiointikelpoisuus: Toimittajan on hankittava luokituslaitoksen sertifikaatti (kuten ABS-tehdastunnustus) ja hänellä on oltava ISO 9001 -laatujärjestelmä.
Laatutiedot: Toimita materiaalin jäljitettävyyttä koskevat asiakirjat (kuten sulatusuunin numero, lämpökäsittelyerä) ja kolmannen osapuolen testiraportit (kuten SGS).
Tekninen tuki: Toimittajaa vaaditaan auttamaan prosessiongelmien ratkaisemisessa (kuten hitsausparametrien optimoinnissa).
6. Tarkastus ja todentaminen
Saapuva tarkastus:
Kemiallisen koostumuksen analyysi (havaittu spektrometrillä).
Mekaaniset ominaisuudet (vetolujuus, isku, kovuus).
Rikkomaton testaus (ultraäänitestaus UT, magneettisten hiukkasten testaus MT).
Kolmannen osapuolen todentaminen: luokituslaitoksen (kuten CCS:n) on tarkastettava tärkeimmät materiaalit paikan päällä tai ne on testattava uudelleen virallisessa laboratoriossa.
Lähetä kysely
X
Käytämme evästeitä tarjotaksemme sinulle paremman selauskokemuksen, analysoidaksemme sivuston liikennettä ja mukauttaaksemme sisältöä. Käyttämällä tätä sivustoa hyväksyt evästeiden käytön.
Tietosuojakäytäntö